Tiefziehen vs. Metallstanzen: Was ist der Unterschied?
Bei der Fertigung kundenspezifischer Metallbauteile ist die Wahl des richtigen Umformverfahrens entscheidend für die gewünschte Qualität, Leistung und Produktionskosten. Tiefziehen und Stanzen gehören zu den gängigsten Blechumformverfahren. Beide Verfahren nutzen Werkzeuge und Pressen zur Formgebung von Blechen, unterscheiden sich jedoch deutlich in ihren Umformmethoden, Produktdesigns und idealen Anwendungsbereichen.
Das Verständnis der Unterschiede zwischen Tiefziehen und Metallstanzen kann Ingenieuren, Konstrukteuren und Einkaufsleitern helfen, das am besten geeignete Verfahren für ihre Projekte auszuwählen.
Was ist Tiefziehen?
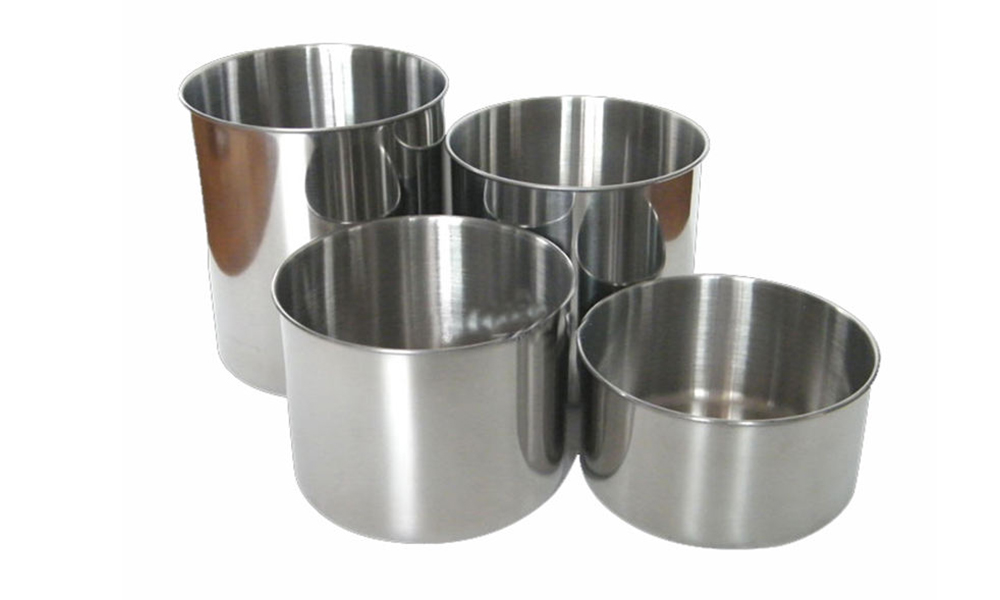
Tiefziehen ist ein Blechumformverfahren, bei dem ein flacher Blechzuschnitt durch einen Stempel in eine Werkzeugkavität gezogen wird, wodurch nahtlose Hohl- oder Zylinderteile entstehen. Das Material fließt in das Werkzeug hinein, anstatt abgetragen zu werden. Dadurch können Hersteller tiefe, leichte und gleichzeitig hochfeste Bauteile fertigen.
Man spricht von Tiefziehen, wenn die Tiefe des fertigen Teils seinen Durchmesser übersteigt. Je nach Komplexität des Designs können mehrere Ziehvorgänge erforderlich sein, um die endgültige Form zu erzielen.
Gängige Werkstoffe für das Tiefziehen sind Edelstahl, Aluminium, Kohlenstoffstahl, Kupfer und Messing, da sie sich durch hervorragende Duktilität und Umformbarkeit auszeichnen.
Typische Tiefziehprodukte sind:
Metalldosen und -behälter
Kraftstofftanks für Kraftfahrzeuge
Küchenspülen
Gehäuse für medizinische Geräte
Edelstahlbecher
Batteriegehäuse
Beleuchtungskomponenten
Was ist Metallprägen?
Die Metallumformung ist ein umfassenderes Fertigungsverfahren, bei dem Bleche mithilfe von Werkzeugen und Stanzpressen geformt oder geschnitten werden. Dazu gehören Verfahren wie Stanzen, Lochen, Biegen, Prägen, Prägen und Umformen zur Herstellung flacher oder leicht umgeformter Bauteile.
Im Gegensatz zum Tiefziehen, bei dem es darum geht, Metall in tiefe Formen zu strecken, ist das Metallstanzen darauf ausgelegt, effizient eine breite Palette von Teilen mit unterschiedlichen Geometrien und Merkmalen herzustellen.
Metallstanzen wird in der Massenproduktion sowohl für einfache Halterungen als auch für hochkomplexe Präzisionsbauteile häufig eingesetzt.
Typische Stanzprodukte sind:
Montagehalterungen
Elektrische Steckverbinder
Automobilverkleidungen
Geräteteile
Elektronische Abschirmungen
Strukturelle Verstärkungen
Wesentliche Unterschiede zwischen Tiefziehen und Metallstanzen
Formgebungsverfahren
Der größte Unterschied liegt in der Form des Metalls.
Beim Tiefziehen wird das Material gestreckt und in einen dreidimensionalen Hohlraum gezogen, ohne dass das Metall getrennt wird. Dadurch entstehen nahtlose Hohlteile.
Beim Metallstanzen wird Blech hauptsächlich durch Schneiden, Stanzen, Biegen oder Formen in seine endgültige Geometrie gebracht, indem ein oder mehrere Stanzvorgänge durchgeführt werden.
Produktgeometrie
Das Tiefziehen eignet sich ideal für zylindrische, kastenförmige oder becherförmige Bauteile mit erheblicher Tiefe.
Das Metallstanzen eignet sich besser für flache Teile, Halterungen, Abdeckungen, Rahmen und Bauteile mit mehreren Biegungen oder Stanzmerkmalen.
Materialfluss
Beim Tiefziehen fließt das Material allmählich in die Matrize, wobei die kontinuierliche Kornstruktur erhalten bleibt.
Beim Metallstanzen wird das Material je nach Bearbeitungsvorgang oft direkt geschnitten oder gebogen.
Werkzeuganforderungen
Beide Verfahren erfordern Präzisionswerkzeuge, aber Tiefziehwerkzeuge sind speziell darauf ausgelegt, den Materialfluss zu kontrollieren und Faltenbildung oder Einreißen beim Strecken zu verhindern.
Metallstanzwerkzeuge können je nach Produktionsanforderungen Folgeverbundwerkzeuge, Transferwerkzeuge oder Verbundwerkzeuge umfassen.
Produktionsvolumen
Beide Verfahren eignen sich hervorragend für die Massenproduktion. Nach Fertigstellung der Werkzeuge ist das Tiefziehen jedoch besonders wirtschaftlich für die Herstellung großer Stückzahlen nahtloser Hohlbauteile, während das Stanzen eine größere Flexibilität bei der Fertigung unterschiedlichster Bauteilgeometrien bietet.
Vorteile des Tiefziehens
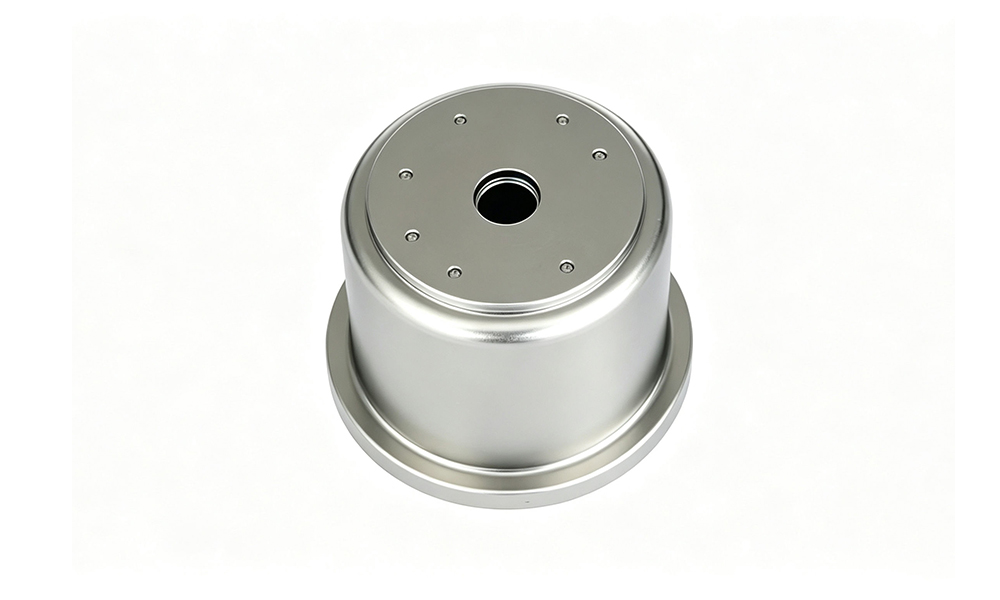
Produziert nahtlose, auslaufsichere Bauteile
Hohe Materialausnutzung bei minimalem Abfall
Hervorragende Festigkeit dank kontinuierlichem Faserverlauf
Leichte und dennoch robuste Teile
Kostengünstig bei großen Produktionsmengen
Glatte Oberflächenbeschaffenheit mit weniger Nachbearbeitungen
Vorteile der Metallprägung
Hohe Produktionsgeschwindigkeit
Ausgezeichnete Maßhaltigkeit
Geeignet für komplexe Teilemerkmale
Große Auswahl an Materialoptionen
Geringere Stückkosten bei der Massenproduktion
Unterstützt mehrere Umformvorgänge in einer Produktionslinie
Welches Verfahren sollten Sie wählen?
Die Wahl hängt von Ihrem Produktdesign, den funktionalen Anforderungen und dem Produktionsvolumen ab.
Wählen Sie Tiefziehen, wenn Ihr Bauteil Folgendes erfordert:
Hohl- oder Zylindergeometrie
Nahtlose Konstruktion
Hohe strukturelle Festigkeit
Druck- oder Flüssigkeitseinschluss
Leichtbauweise
Wählen Sie das Metallstanzen, wenn Ihr Bauteil Folgendes erfordert:
Flache oder mäßig ausgeprägte Formen
Präzisionslöcher und -ausschnitte
Mehrere Biegungen oder Prägungen
Großserienfertigung von Strukturteilen
Flexible Designmodifikationen
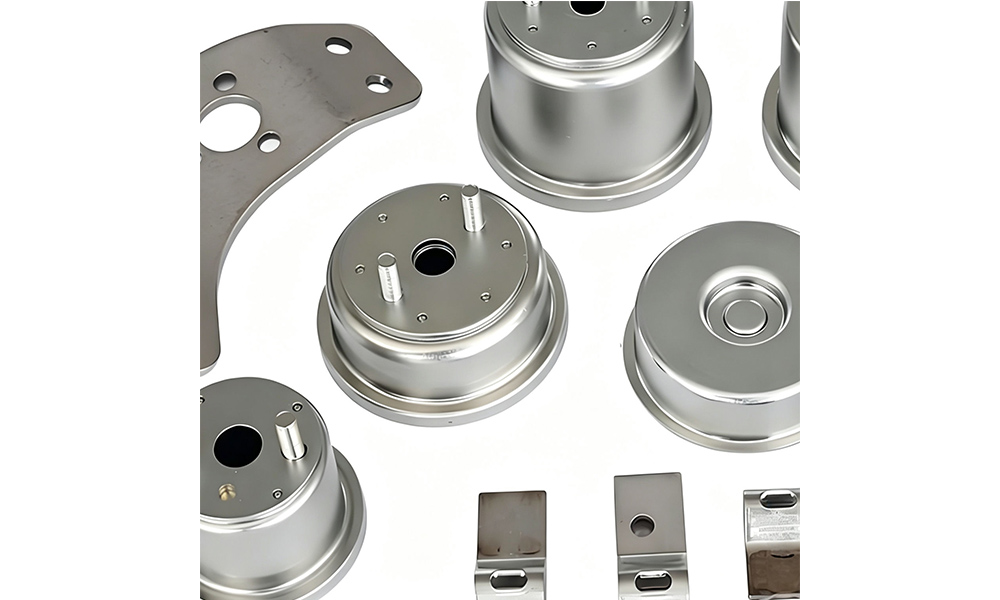
In vielen Industrieprojekten werden beide Verfahren kombiniert. Beispielsweise kann ein tiefgezogenes Gehäuse mit gestanzten Halterungen oder Abdeckungen zu einer kompletten Baugruppe kombiniert werden.
Abschluss
Tiefziehen und Metallstanzen sind beides unverzichtbare Technologien in der modernen Blechbearbeitung. Obwohl sie ähnliche Anlagen und Werkzeuge verwenden, sind sie für unterschiedliche Produktstrukturen und Fertigungsziele ausgelegt.
Tiefziehen ist die bevorzugte Lösung für nahtlose, tiefe und hohle Bauteile, während das Stanzen von Metall sich durch seine hohe Effizienz bei der Herstellung präziser flacher und geformter Teile auszeichnet. Durch das Verständnis der Stärken beider Verfahren können Hersteller die effektivste Produktionsmethode wählen, um die Qualität zu verbessern, Kosten zu optimieren und in einer Vielzahl industrieller Anwendungen zuverlässige Leistung zu erzielen.
